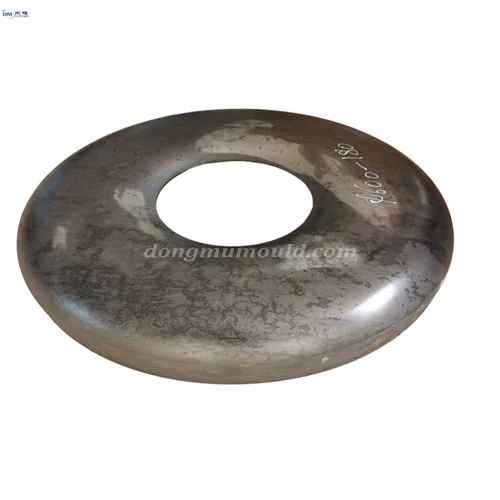
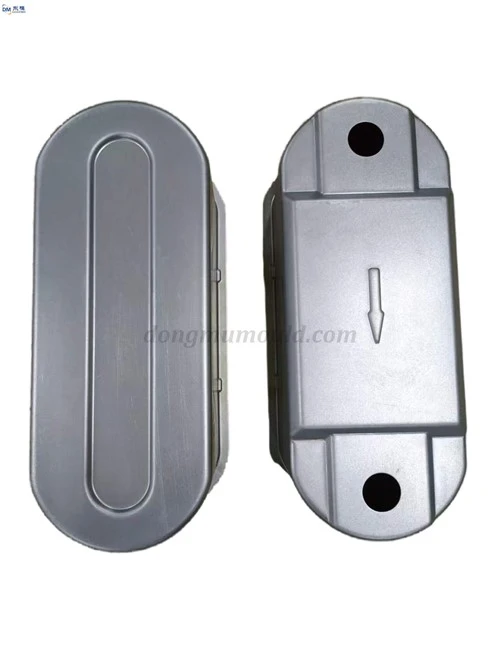
Val la pena recollir l'aplicació de peces de dibuix profund metàl·lic i l'aprenentatge de la tecnologia de dibuix profund!

Les peces metàl·liques de dibuix profund s'utilitzen àmpliament en diversos camps de la nostra vida. El dibuix profund, també conegut com a dibuix, estirament, calandrat, etc., es refereix a l'ús d'un encuny per perforar una determinada forma de blanc pla obtingut després de perforar diverses peces buides obertes. O un procés de mecanitzat en què es redueix el diàmetre de la bruta buida oberta i s'augmenta l'alçada. El procés d'embotit profund es pot utilitzar per fabricar peces de parets primes amb formes irregulars com ara cilíndriques, esglaonades, còniques, esfèriques, en forma de caixa, etc. Combinat amb altres processos d'estampació i conformació com ara brida, abombament, envasat, coll, etc. ., també es poden fabricar peces amb formes extremadament complexes. Per tant, l'embotit ocupa una posició molt important en el procés de producció d'automòbils, avions, tractors, aparells elèctrics, instrumentació, electrònica i altres sectors industrials.
El següent Dongmo us presentarà el procés de dibuix profund
1. El procés de deformació de l'embotit profund:
En el procés d'embutició profunda, la característica principal del procés de deformació del material és el flux del metall. És a dir, un blanc pla es converteix en una peça cilíndrica.
2. Anàlisi tecnològica de peces de tracció:
L'adaptabilitat de la part de dibuix al procés de dibuix s'anomena fabricabilitat de la part de dibuix.
(1) Forma de les peces de dibuix metàl·lic
La forma estructural de les peces de tracció metàl·liques ha de ser simple i simètrica, i intentar evitar canvis de forma bruscos. Quan les condicions d'ús ho permetin, les peces embutides han de ser el més axisimètriques possibles.
(2) Alçada de les peces d'embotició profunda
L'alçada de la peça dibuixada té una influència important en el nombre de dibuixos i la qualitat de conformació. Determinar una alçada de dibuix raonable és beneficiós per reduir el nombre de vegades de dibuix i el nombre de matrius de dibuix.
(3) Radi de filet de peces d'embotició profunda
En termes generals, com més gran sigui el radi de filet de la part embullada, millor. El radi del filet interior entre el fons de la peça de dibuix i la paret recta és preferentment més gran que el gruix del material; el radi del filet entre la vora convexa de la peça de dibuix i la paret del cilindre és preferiblement superior a 2 vegades el gruix del material, la qual cosa afavoreix la formació, en cas contrari, cal augmentar el procés de conformació.
(4) Dimensions de les peces embutides
La mida de les peces profundes s'ha de marcar segons els requisits d'ús. És a dir, només es marca la dimensió interior o només la dimensió exterior, i tant l'interior com l'exterior no es poden marcar alhora. A més, el radi del filet de la connexió entre la paret del cilindre i la superfície inferior només es pot marcar com a dimensió interior. Tenint en compte el canvi desigual del gruix del material després de l'embutició profunda, el gruix del material no s'ha de marcar a la paret del cilindre ni a la vora convexa.
(5) Precisió dimensional de les peces d'embutició profunda
La precisió dimensional de les peces cilíndriques generals d'embutició profunda pot arribar a IT8 ~ IT10; per a parts heterosexuals generals, pot ser d'1 a 2 graus inferior. Per a peces d'embutició profunda amb requisits d'alta precisió, és necessari augmentar el procés de conformació.